
內空、製造面、外觀差在哪?
內空是可用淨空,製造面是壓線間面板尺寸,外觀是盒外包絡。差值取決於盒型、方向和紙厚 T,不能一律加減 2T。下表與 MakePk 各工具的計算模型一致。
內空:產品放進去的地方
先確認 L、W、H 的方向。飛機盒的 L 方向包含左右雙牆;插舌盒 L 是側深、W 是正面寬;RSC 與天地蓋另有各自的面板與牆厚配置。
製造面:刀模廠看的尺寸
以 Lm、Wm、Hm 表示製造面。各工具由輸入模式換算面板,並把過小面板限制為最少 1 mm;天地蓋的蓋子另按底盒外尺寸與配合間隙計算。
外觀:算運費與堆疊用
寄送與堆疊應看外觀尺寸,而不是把三個製造面都加 2T。外盒、襯材、膠帶及實際壓線也會影響成品,量產前請以紙樣與供應商確認值核對。
結構圖示
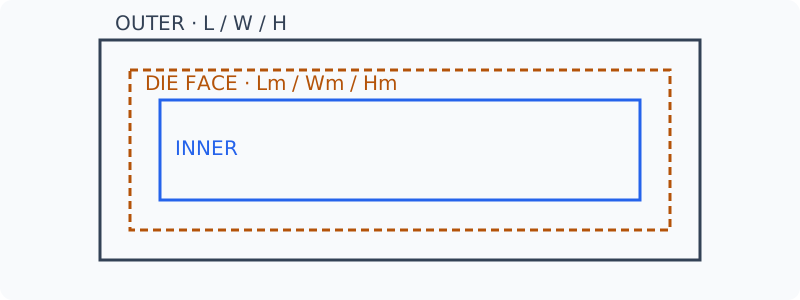
各盒型公式:由製造面換算(L × W × H)
Lm/Wm/Hm 是製造面,T 是實測紙厚;表內依 L × W × H 排列。天地蓋僅列底盒,蓋子另算。T=0 時三種尺寸相同;這是本工具的幾何模型,不是所有工廠通用的補償標準。
| 盒型 | 內空 | 外觀 |
|---|---|---|
| 飛機盒(郵寄盒) | (Lm − 4T) × (Wm − 2T) × (Hm − 2T) | (Lm + T) × (Wm + 2T) × (Hm + T) |
| 插舌盒 | (Lm − 2T) × (Wm − 2T) × Hm | Lm × Wm × (Hm + 2T) |
| 遊戲插舌盒 | (Lm − 2T) × (Wm − 2T) × Hm | Lm × Wm × (Hm + 2T) |
| 紙箱(RSC) | (Lm − 2T) × Wm × Hm | Lm × (Wm + 2T) × (Hm + 2T) |
| 天地蓋底盒 | Lm × Wm × Hm | (Lm + 2T) × (Wm + 2T) × (Hm + T) |
數值算例與工具核對
| 盒型 | 輸入內空;紙厚 T | 製造面 | 外觀 |
|---|---|---|---|
| 飛機盒(郵寄盒) 帶入工具核對 | 200 × 140 × 50; T=1.5 | 206 × 143 × 53 | 207.5 × 146 × 54.5 |
| 插舌盒 帶入工具核對 | 60 × 90 × 150; T=0.5 | 61 × 91 × 150 | 61 × 91 × 151 |
| 遊戲插舌盒 帶入工具核對 | 100 × 70 × 40; T=0.5 | 101 × 71 × 40 | 101 × 71 × 41 |
| 紙箱(RSC) 帶入工具核對 | 300 × 200 × 150; T=3 | 306 × 200 × 150 | 306 × 206 × 156 |
| 天地蓋底盒 帶入工具核對 | 150 × 100 × 50; T=1 | 150 × 100 × 50 | 152 × 102 × 51 |
實際操作與常見錯誤
先建立一致的尺寸記錄:標明產品實物、內襯、內空、製造面與外觀,而不是只寫一組沒有定義的長寬高。若同時比較幾款盒型,應讓內容物需求相同,再分別輸入各款工具。不要從某款盒子的外觀尺寸倒推另一款的內空,因為牆厚、插舌、局部重疊及方向定義都可能不同。
交付前的核對方法
在同一款盒型內改紙厚,也可能連帶改變面板及外部包絡。應保留修改前後的參數與刀模檔版本,對照工具顯示的摘要,再量度實體白樣。公差、取放空間及內襯壓縮不等於紙厚換算,不能全部揉合成同一個 T 值;需要時應另行記錄,讓設計師與製作方理解尺寸來源。
匯出與打樣檢查
下載 SVG、PDF 或 DXF 後,以毫米及 100% 比例開啟,量測已知面板,分別檢查 CUT/CREASE/BLEED;先切無印刷紙樣,確認產品、襯材、插舌與盒蓋配合,再交廠核對。圖示用於解說,不含設備刀縫、紙材回彈或供應商補償。
常見問題
- 內空可以只量產品本體嗎?
- 應連同內襯、保護套及配件一起考慮,另留意取放方式。所需空間應以完整內容物試裝確認,沒有適用所有產品的固定間隙。
- 為甚麼不能全部加 2T?
- 不同方向可能是單牆、雙牆或不同摺疊配置;本頁公式與工具模型按盒型分開,不應互相套用。
- 容積相同代表產品放得下嗎?
- 不代表。長寬高比例、轉角及產品形狀都會限制可用空間;容積只能比較幾何數值,不能代替試裝。
- 怎樣確認列印比例正確?
- 選擇實際大小或 100%,取消符合頁面,量度已知邊長並確認列印範圍;超出紙張時改用合適紙張或分頁方法。
- 正式製作前需要白樣嗎?
- 需要以目標紙材試裝,核對尺寸、折合、配合間隙與內容物,再讓製作方確認加工要求。畫面預覽不能代替實物測試。