
内空、制造面、外观差在哪?
内空是可用净空,制造面是压线间面板尺寸,外观是盒外包络。差值取决于盒型、方向和纸厚 T,不能一律加减 2T。下表与 MakePk 各工具的计算模型一致。
内空:产品放进去的地方
先确认 L、W、H 的方向。飞机盒的 L 方向包含左右双墙;插舌盒 L 是侧深、W 是正面宽;RSC 与天地盖另有各自的面板与墙厚配置。
制造面:模切厂看的尺寸
以 Lm、Wm、Hm 表示制造面。各工具由输入模式换算面板,并把过小面板限制为最少 1 mm;天地盖的盖子另按底盒外尺寸与配合间隙计算。
外观:算运费与堆叠用
寄送与堆叠应看外观尺寸,而不是把三个制造面都加 2T。外盒、衬材、胶带及实际压线也会影响成品,量产前请以纸样与供应商确认值核对。
结构图示
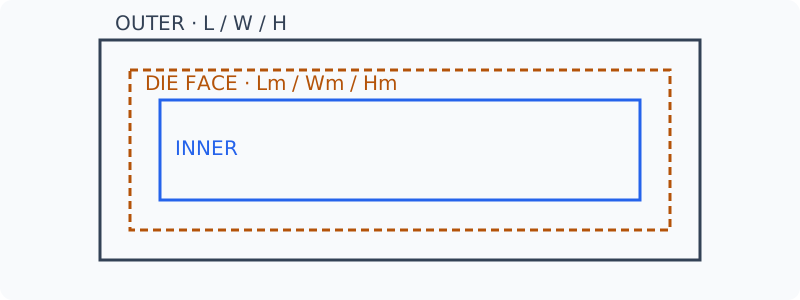
各盒型公式:由制造面换算(L × W × H)
Lm/Wm/Hm 是制造面,T 是实测纸厚;表内按 L × W × H 排列。天地盖仅列底盒,盖子另算。T=0 时三种尺寸相同;这是本工具的几何模型,不是所有工厂通用的补偿标准。
| 盒型 | 内空 | 外观 |
|---|---|---|
| 飞机盒(邮寄盒) | (Lm − 4T) × (Wm − 2T) × (Hm − 2T) | (Lm + T) × (Wm + 2T) × (Hm + T) |
| 插舌盒 | (Lm − 2T) × (Wm − 2T) × Hm | Lm × Wm × (Hm + 2T) |
| 游戏插舌盒 | (Lm − 2T) × (Wm − 2T) × Hm | Lm × Wm × (Hm + 2T) |
| 纸箱(RSC) | (Lm − 2T) × Wm × Hm | Lm × (Wm + 2T) × (Hm + 2T) |
| 天地盖底盒 | Lm × Wm × Hm | (Lm + 2T) × (Wm + 2T) × (Hm + T) |
数值算例与工具核对
| 盒型 | 输入内空;纸厚 T | 制造面 | 外观 |
|---|---|---|---|
| 飞机盒(邮寄盒) 带入工具核对 | 200 × 140 × 50; T=1.5 | 206 × 143 × 53 | 207.5 × 146 × 54.5 |
| 插舌盒 带入工具核对 | 60 × 90 × 150; T=0.5 | 61 × 91 × 150 | 61 × 91 × 151 |
| 游戏插舌盒 带入工具核对 | 100 × 70 × 40; T=0.5 | 101 × 71 × 40 | 101 × 71 × 41 |
| 纸箱(RSC) 带入工具核对 | 300 × 200 × 150; T=3 | 306 × 200 × 150 | 306 × 206 × 156 |
| 天地盖底盒 带入工具核对 | 150 × 100 × 50; T=1 | 150 × 100 × 50 | 152 × 102 × 51 |
实际操作与常见错误
先建立一致的尺寸记录:标明产品实物、内衬、内空、制造面与外观,而不是只写一组没有定义的长宽高。若同时比较几款盒型,应让内容物需求相同,再分别输入各款工具。不要从某款盒子的外观尺寸倒推另一款的内空,因为墙厚、插舌、局部重叠及方向定义都可能不同。
交付前的核对方法
在同一款盒型内改纸厚,也可能连带改变面板及外部包络。应保留修改前后的参数与刀模档版本,对照工具显示的摘要,再量度实体白样。公差、取放空间及内衬压缩不等于纸厚换算,不能全部揉合成同一个 T 值;需要时应另行记录,让设计师与制作方理解尺寸来源。
导出与打样检查
下载 SVG、PDF 或 DXF 后,以毫米及 100% 比例打开,测量已知面板,分别检查 CUT/CREASE/BLEED;先切无印刷纸样,确认产品、衬材、插舌与盒盖配合,再交厂核对。图示用于解说,不含设备刀缝、纸材回弹或供应商补偿。
常见问题
- 内空可以只量产品本体吗?
- 应连同内衬、保护套及配件一起考虑,另留意取放方式。所需空间应以完整内容物试装确认,没有适用所有产品的固定间隙。
- 为甚么不能全部加 2T?
- 不同方向可能是单墙、双墙或不同折叠配置;本页公式与工具模型按盒型分开,不应互相套用。
- 容积相同代表产品放得下吗?
- 不代表。长宽高比例、转角及产品形状都会限制可用空间;容积只能比较几何数值,不能代替试装。
- 怎样确认列印比例正确?
- 选择实际大小或 100%,取消符合页面,量度已知边长并确认列印范围;超出纸张时改用合适纸张或分页方法。
- 正式制作前需要白样吗?
- 需要以目标纸材试装,核对尺寸、折合、配合间隙与内容物,再让制作方确认加工要求。画面预览不能代替实物测试。