
板厚の選び方
紙厚 T は寸法換算、折り、一部のはめ合いに影響します。強度には紙種、紙目、構造、加工も関係するため、内容物と実物見本を合わせて選材を確認します。
折り箱:0.3〜1.2 mm
小さなカード箱は 0.35〜0.8 mm、ギフトや化粧品の箱は 1.0〜1.2 mm が目安です。厚すぎると小さな箱は折りにくくなります。
段ボール・厚紙:1.5〜5 mm
板厚の目安はEフルート約1〜1.8 mm、B約2.5〜3.5 mm、C約3.5〜4.5 mmです。供給元の公差規格ではありません。複両面はツール上限5 mmを超える場合があり、実測値を5 mmへ置き換えないでください。
板厚で変わること
板厚は内寸・外寸・壁の重なり・一部の差し込みやロック寸法に影響します。Tだけですべての罫線加工条件は決まらず、加工深さや紙の戻りは計算しません。紙を変えたら再試作します。
構造図
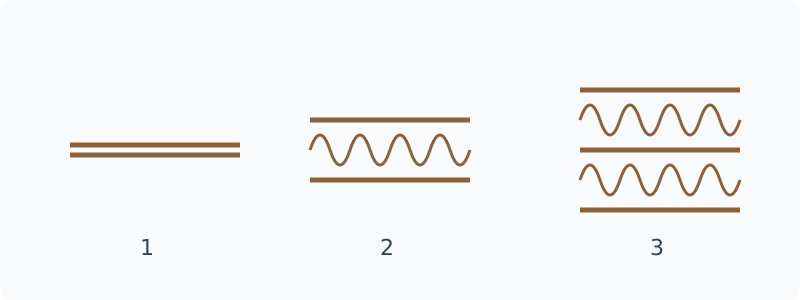
板厚の測定と箱の選び方
供給元に実測板厚と測定条件を確認し、段を潰さない適切な厚さ計で折り筋のない複数箇所を測ります。坪量をそのままmmに換算できません。下表は出発点で、紙目・水分・塗工・設備は試作で確認します。
| 紙材・構造 | 板厚の目安(mm) | 検討するツール |
|---|---|---|
| 折り箱用板紙 | 0.3–0.8 | 差し込み式カートン · ゲーム用差し込み |
| Eフルート | 1–1.8 | メーラー箱(一体型) |
| B・Cフルート | 2.5–4.5 | RSC 段ボール箱 |
数値例とツールでの確認
L × W × H = 60 × 90 × 150 mm; T = 0.5 mm. 製造寸法: 61 × 91 × 150 mm. 外寸: 61 × 91 × 151 mm.
実際の作業とよくある間違い
厚さ計の圧力、測る場所、つぶれた段などで値は変わります。罫線、接着剤、継ぎ目を避けて数か所を測り、紙種、ロット、測定条件も記録します。坪量だけから固定係数で mm に換算せず、実際の紙見本や仕入先の仕様を入手しましょう。推測値で展開図を作り直す手間を減らせます。
受け渡し前の確認方法
素材変更後は、製品が入るかだけでなく、差し込みの抵抗、角の割れ、折り戻り、表面の擦れも調べます。紙目、湿度、加工条件によって結果は変わり、厚いほどすべての方向に適するわけではありません。幾何学の比較に加え、使用設備、用途、実物試験を合わせて選びます。
出力と試作の確認
SVG・PDF・DXFをmm・100%で開き、既知の面板を測り、CUT・CREASE・BLEEDを個別に確認します。無印刷で試作し、製品・緩衝材・差し込み・蓋を確認して加工元へ渡します。図解には刃幅・紙の戻り・供給元補正を含みません。
よくある質問
- 300 gsm は何 mm ですか?
- 共通の換算はありません。紙種、密度、コーティング、構造が影響するため、仕入先資料か実測値を使います。
- 厚い紙のほうが必ず良いですか?
- いいえ。折りにくくなったり内寸や差し込みが変わったりします。内容物、構造、製造方法と合わせて選んでください。
- ツールの厚さ上限を超える場合は?
- 実際の厚さを上限値に置き換えると換算が不正確になります。適したモデルを使うか、構造と製作方法を相談してください。
- 印刷の縮尺をどう確認しますか?
- 実際のサイズまたは 100% を選び、用紙に合わせる設定を解除して既知の辺を測ります。範囲を超える場合は適切な紙や分割印刷を使います。
- 製作前に白見本は必要ですか?
- 予定素材で寸法、折り、すき間、内容物を確認し、製作先と加工条件を合わせます。画面の確認は実物試験には代えられません。