
纸厚怎么选?从盒型与用途开始
纸厚 T 影响内空换算、折合及部分配合结构,但材料强度也取决于纸种、纹向、结构与加工。选材需要结合内容物和实物试装确认。
折叠纸盒:0.3–1.2 mm
卡纸与白卡做的小盒多用 0.35–0.8 mm;礼盒、化妆品盒会到 1.0–1.2 mm。太厚在小盒上会折不好。
瓦楞与厚卡:1.5–5 mm
常见瓦楞厚度示意:E 楞约 1–1.8 mm、B 楞约 2.5–3.5 mm、C 楞约 3.5–4.5 mm。这不是供应商公差标准;双瓦楞可能超过工具的 5 mm 上限,不能把实际厚度硬设为 5 mm。
纸厚会影响什么
纸厚影响内空、外观、墙厚堆叠及部分插舌与锁扣尺寸;并非所有压线加工参数都由 T 决定。工具不计算设备的压线深度或纸材回弹,换纸后需重新打样。
结构图示
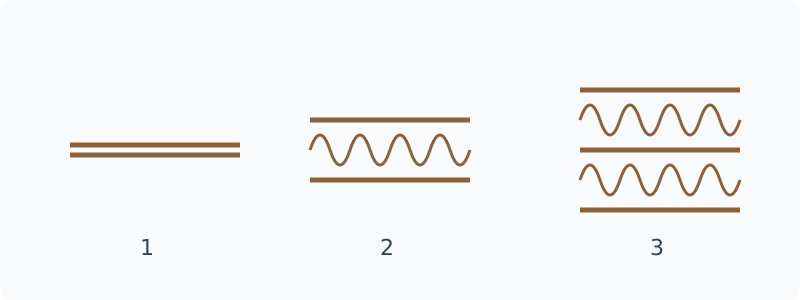
怎样量纸厚并选盒型
向供应商索取实际纸厚与测量条件,再用合适的厚度计在数个无压线位置核对,避免压扁瓦楞。克重不能直接换成 mm。下表只是选材起点;纸纹、含水率、涂层和设备仍须打样确认。
数值算例与工具核对
L × W × H = 60 × 90 × 150 mm; T = 0.5 mm. 制造面: 61 × 91 × 150 mm. 外观: 61 × 91 × 151 mm.
实际操作与常见错误
厚度计的压力、量测位置与瓦楞是否受压都会影响读值。可以在数个没有压线、胶水或接缝的位置量测,并把纸种、供应批次与量测条件一并记录。若只有克重资料,不应自行套一个固定比例换算毫米;先索取纸样或供应商厚度规格,能减少用错材料参数而重画刀模的情况。
交付前的核对方法
更换纸材后,不只检查产品放不放得下,也应观察插舌是否顺畅、转角有没有爆裂、折后会否明显回弹,以及覆膜或涂层是否磨损。纸纹、湿度及加工条件都会影响结果,较厚不代表在所有方向都较合用。工具能协助比较几何尺寸,最终选材仍应连同制作设备、用途及实物试验一起决定。
导出与打样检查
下载 SVG、PDF 或 DXF 后,以毫米及 100% 比例打开,测量已知面板,分别检查 CUT/CREASE/BLEED;先切无印刷纸样,确认产品、衬材、插舌与盒盖配合,再交厂核对。图示用于解说,不含设备刀缝、纸材回弹或供应商补偿。
常见问题
- 300 gsm 等于几多毫米?
- 没有通用换算。纸种、密度、涂层与结构不同都会改变厚度,应查看供应商资料或量度实际纸样。
- 纸越厚一定越好吗?
- 不一定。厚纸可能增加折合难度、减少内空或改变插舌配合;选材应配合内容物、结构与实际制作方式。
- 厚度超过工具上限怎么办?
- 不要把实际值硬改成上限值;这会令几何换算失真。应改用合适工具或与结构设计及制作方确认方案。
- 怎样确认列印比例正确?
- 选择实际大小或 100%,取消符合页面,量度已知边长并确认列印范围;超出纸张时改用合适纸张或分页方法。
- 正式制作前需要白样吗?
- 需要以目标纸材试装,核对尺寸、折合、配合间隙与内容物,再让制作方确认加工要求。画面预览不能代替实物测试。